


Se hai mai trascorso del tempo a lavorare con l'elettroerosione a filo, sai quanto è frustrante quando il processo sembra instabile: rotture improvvise del filo, tagli incoerenti o precisione della parte talmente scarsa da rovinare un intero lavoro. Come fornitore di elettroerosione a filo, lo capisco; Parlo ogni giorno con ragazzi di officine di utensili, produttori di stampi e produttori di componenti aerospaziali che hanno avuto a che fare con questi grattacapi. Nel corso degli anni, ho raccolto molti suggerimenti pratici e ho anche visto come le nostre macchine, come laEElettroerosione a filo di precisione a media velocità OL800CT, aiuta a risolvere molti di questi problemi. Analizziamo ciò che effettivamente funziona per rendere il processo di elettroerosione a filo molto più stabile, indipendentemente dal lavoro che stai eseguendo.
Prima di tutto, parliamo del cavo stesso: questa è la spina dorsale dell'intera operazione e manometterlo è il modo più rapido per ottenere instabilità. Vedo che molti negozi si attengono a un'unica dimensione o tipo di filo per ogni lavoro, e questo è un errore. Per pezzi sottili (meno di 10 mm, ad esempio), un filo di ottone più sottile (0,10 mm o 0,12 mm) funziona benissimo perché riduce lo spazio tra il filo e la parte, mantenendo la scintilla più coerente. Ma se stai tagliando un metallo spesso (come un blocco di stampo da 50 mm), è molto più probabile che un filo più sottile si rompa a metà taglio e ciò interrompa l'intero processo a freddo. Abbiamo scoperto che in questo caso la corrispondenza del diametro del filo con lo spessore del pezzo non è negoziabile. Inoltre, non saltare il controllo della tensione del filo prima di ogni corsa. Anche se impostato correttamente, la tensione della bobina può variare nel tempo, soprattutto se si utilizza molto filo. Troppa poca tensione e il filo vibra come una corda di chitarra scordata; troppo e si spezza sotto la tensione della scintilla. Alcune macchine più recenti sono dotate di controllo automatico della tensione, ma se utilizzi ancora una configurazione manuale, un rapido controllo pre-corsa con un misuratore di tensione richiede 2 minuti e ti fa risparmiare ore di fermo macchina. Ecco perché modelli come ilsono dotati di regolazione della tensione integrata: eliminano le congetture.
Successivamente, il sistema del fluido dielettrico: questa è un'altra area che causa molta più instabilità di quanto si creda, ed è facile da trascurare. Il dielettrico (solitamente acqua deionizzata mescolata con un po' di additivo) svolge tre funzioni chiave: raffredda il filo e il pezzo da lavorare, elimina le particelle metalliche erose (chiamate "detriti") e isola lo spazio in modo che le scintille si verifichino solo dove dovrebbero. Se il dielettrico è sporco o non scorre correttamente, i detriti si accumulano nello spazio, causando cortocircuiti, scintille incoerenti e persino rotture dei fili. Ecco cosa dico ai clienti: cambiate il filtro ogni 40-50 ore di funzionamento, non quando sembra “sporco” (a quel punto sta già rallentando il processo). Inoltre, tieni d'occhio la resistività del fluido: punta da 10 a 18 megaohm per centimetro, a seconda della macchina. Troppo basso e il fluido conduce troppo, provocando scintille vaganti; troppo alto e non raffredda o non scarica bene. Alcuni pensano che far funzionare il dielettrico con una portata più elevata sia sempre meglio, ma non è vero. Se il flusso è troppo forte, può piegare il filo a metà taglio, compromettendo la precisione. Per la maggior parte dei lavori, una portata che mantenga lo spazio vuoto senza disturbare il filo è il punto giusto: il nostroha un controllo del flusso regolabile che lo rende facile da regolare.
Poi ci sono le impostazioni dell'alimentazione, che sono sostanzialmente il “cervello” di Spark. Molti nuovi operatori utilizzano semplicemente le impostazioni predefinite della macchina, ma queste sono adatte a tutti e raramente sono perfette. Manteniamolo semplice: il tempo di attivazione è la durata della scintilla e il tempo di disattivazione è l'intervallo tra le scintille. Se stai lavorando con un pezzo spesso, un tempo di impulso più lungo scioglie più materiale, ma è necessario un tempo di inattività più lungo per far fuoriuscire i detriti, altrimenti si ottiene un cortocircuito. Se stai tagliando materiale sottile, impulsi più brevi mantengono il taglio stretto e puoi farla franca leggermente più velocementeVelocità dell'elettroerosione a filosenza rischiare instabilità. Un'altra impostazione: la velocità di avanzamento del servo. Questa è la velocità con cui la macchina muove il filo (o il pezzo in lavorazione) verso la parte e deve corrispondere alla velocità con cui il filo sta erodendo il materiale. Se è troppo veloce, il filo spinge troppo forte nello spazio, causando cortocircuiti e rotture; troppo lento e stai perdendo tempo con scintille inutili. La buona notizia è che le moderne macchine per elettroerosione sono dotate di servocontrollo adattivo, che lo regola automaticamente in base alle condizioni del gap. Modelli come il nostro OL5580FM utilizzano questa tecnologia: gli dici semplicemente quale materiale e spessore stai tagliando e modifica le impostazioni per te, il che è enorme per mantenere la stabilità quando passi da un lavoro all'altro.
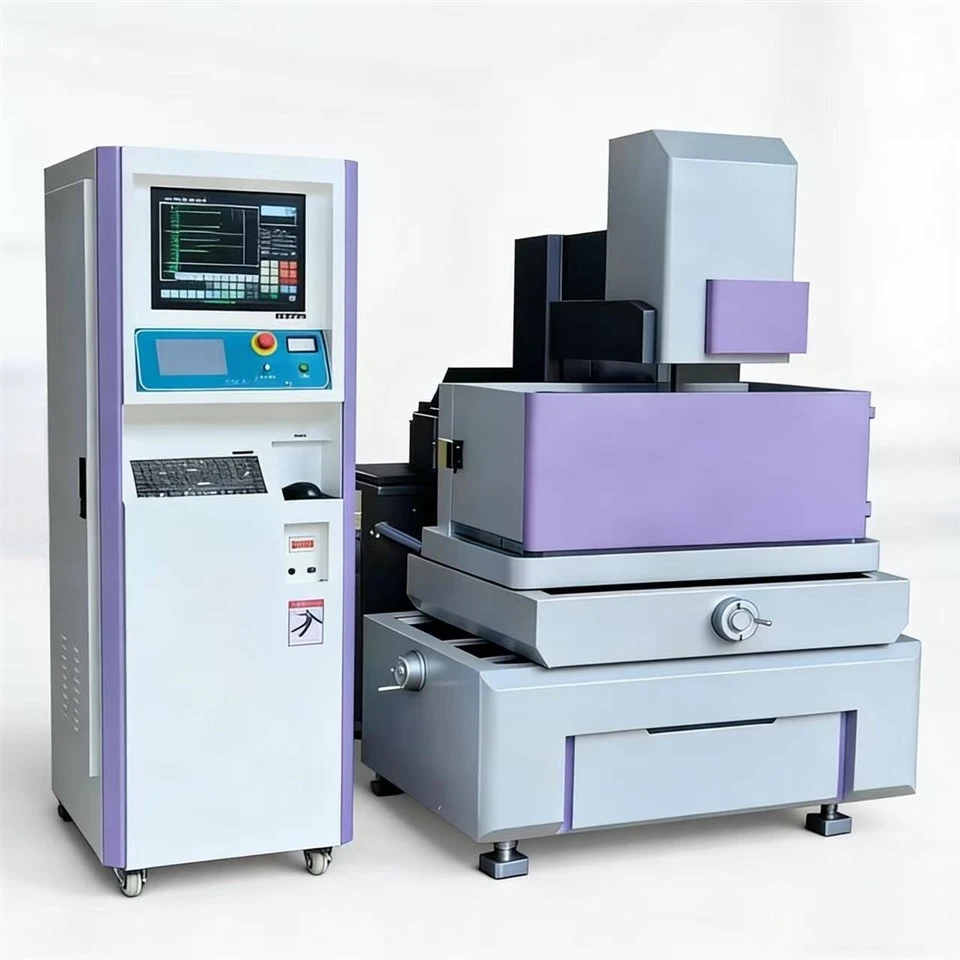
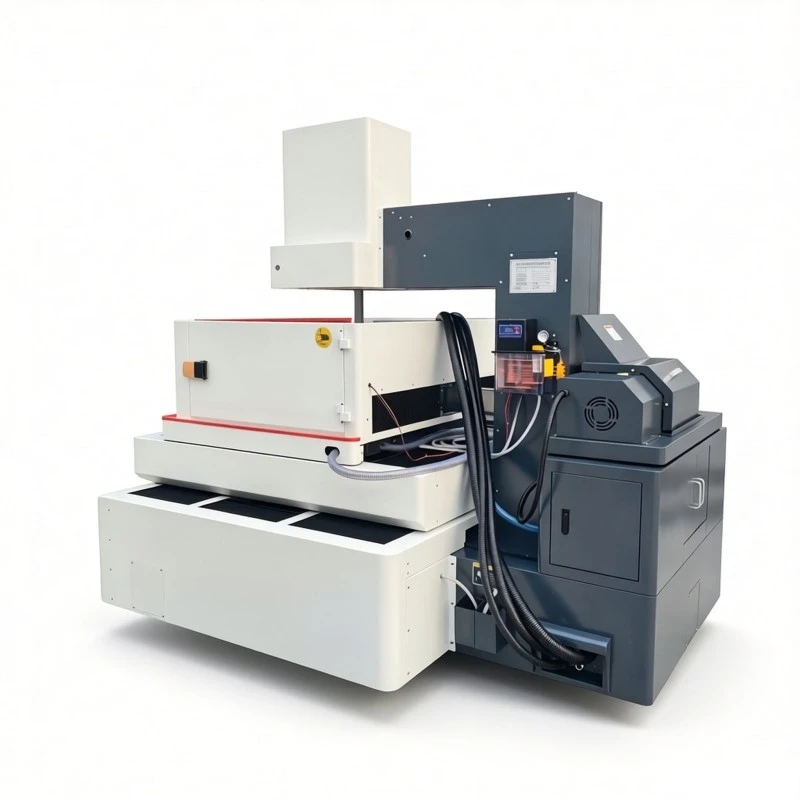
Anche l'installazione e la manutenzione della macchina sono decisivi e spesso sono le prime cose che le persone saltano quando sono impegnati a rispettare una scadenza. First, make sure the machine's table is level. Se è spostato anche di una frazione di grado, il filo può scorrere ad angolo, causando tagli irregolari e problemi di tensione. Ho visto un'officina che per mesi non livellava il tavolo e ha dovuto scartare 3 parti di stampo di grandi dimensioni perché le pareti erano rastremate di 0,2 mm: uno spreco totale. Successivamente, controlla i blocchi guida dove scorre il filo. Si tratta di parti piccole e resistenti all'usura e con il tempo si graffiano o si usurano. Una guida usurata permette al filo di muoversi, provocando quella vibrazione di cui abbiamo parlato prima. La regola qui è sostituire le guide ogni 500-1.000 ore di funzionamento o se si notano schemi di scintille incoerenti. Also, don't forget the wire feed system itself. Se i rulli che tirano il filo sono sporchi o usurati, possono alimentare il filo in modo non uniforme: alcune sezioni ricevono troppa tensione, altre troppo poca. Una rapida pulizia dei rulli ogni pochi giorni e il controllo della presenza di punti piatti ti faranno risparmiare un sacco di mal di testa. E se la tua macchina è più vecchia, non aver paura di aggiornare le parti o addirittura l'intera unità se causa problemi consistenti. Nostroè costruito con componenti resistenti che mantengono l'allineamento meglio rispetto ai modelli precedenti, in modo da ottenere tagli più stabili su tirature più lunghe.
Un altro punto estremamente importante: la preparazione del pezzo. Molti ragazzi gettano semplicemente un pezzo di metallo grezzo sul tavolo senza pulirlo, e questa è una ricetta per l'instabilità. Se il pezzo in lavorazione presenta ruggine, olio o incrostazioni sulla superficie, ciò può compromettere l'innesco della scintilla: a volte la scintilla salta in superficie anziché nello spazio vuoto, causando tagli irregolari e rotture del filo. Prendetevi 5 minuti per pulire la superficie con uno sgrassatore e carta vetrata prima di fissarla. Inoltre, assicurati che la parte sia fissata correttamente, senza oscillazioni quando la premi. Se il pezzo si muove anche solo leggermente durante il taglio, il filo vibrerà e si verificheranno delle imprecisioni. Utilizzare morsetti di precisione, non solo morsetti a C, e verificare l'eccentricità con un comparatore prima di iniziare la corsa. Per i lavori che richiedono tagli multipli (come la finitura di una cavità di uno stampo di precisione), la funzione di taglio multiplo dell'OL5580FM è perfetta: consente di effettuare prima il taglio approssimativo con un filo più spesso, quindi il taglio con un filo più sottile senza rifissarlo, in modo che l'allineamento rimanga coerente durante l'intero processo. Ciò elimina un'enorme fonte di instabilità quando ci si sposta tra le passate di sgrossatura e di finitura.
Aspetta, non dimentichiamoci delle pratiche operative: cose che rappresentano semplicemente il modo in cui gestisci la macchina, non una parte dell'hardware. Un errore comune è fermarsi e riavviare il taglio ripetutamente. Ogni volta che ti fermi, i detriti si depositano nello spazio vuoto e quando riprendi, potresti ottenere un cortocircuito che rompe il filo. Se devi fare una pausa (ad esempio per un cambio utensile o un controllo rapido), esegui un piccolo getto di dielettrico pulito attraverso lo spazio prima di riprendere a eliminare i detriti. Also, don't overload the machine. Se spingi la velocità oltre ciò che le impostazioni consentono solo per portare a termine il lavoro più velocemente, vedrai instabilità. Utilizza gli intervalli di velocità consigliati per il tuo materiale: il nostro sito Web contiene guide suVelocità dell'elettroerosione a filoin base al tipo di pezzo, che è un ottimo riferimento. And finally, train your operators properly. Un operatore esperto può notare piccoli problemi (come una guida leggermente usurata o una tensione variabile) prima che causino un grosso problema, mentre qualcuno nuovo potrebbe non notare quei segnali finché il filo non si rompe e l'intero lavoro non viene interrotto. Anche se disponi di una macchina automatizzata, avere un buon operatore che comprende il processo fa un'enorme differenza in termini di stabilità.
Ora, ho parlato molto delle nostre macchine durante questo articolo, e questo perché le abbiamo costruite pensando proprio a questi problemi di stabilità. L'OL5580FM è progettato per tagli multipli, quindi mantiene l'allineamento anche quando si cambiano i diametri del filo, eliminando la necessità di rimontare le parti. L'OL800CT è dotato di guide di precisione e controllo della tensione che riducono le vibrazioni del filo, anche su tagli lunghi e spessi. Inoltre, la macchina per elettroerosione a filo ad alta velocità che offriamo è dotata di flusso dielettrico regolabile e impostazioni di potenza adattativa che semplificano la selezione per qualsiasi lavoro. Ma in fin dei conti, la stabilità non è solo una questione della macchina: riguarda la combinazione di una buona configurazione della macchina, del cavo e delle impostazioni giuste e di solide abitudini operative. Se riscontri problemi costanti con il processo di elettroerosione a filo, non limitarti a forzarlo: fai un passo indietro, controlla le nozioni di base e magari valuta l'aggiornamento delle parti o di una macchina costruita per essere affidabile.
Se sei pronto a rendere più stabile il tuo processo di elettroerosione a filo o vuoi semplicemente chiedere di più su come le nostre macchine possono aiutarti con i tuoi lavori specifici, contatta il nostro team per connetterti sulle opzioni di acquisto e personalizzazione. Lavoriamo con officine di tutte le dimensioni, dalle piccole officine ai grandi produttori aerospaziali, e possiamo aiutarti a trovare la soluzione giusta per le tue esigenze.
Riferimenti:
- L'EDM oggi. (2022). "Selezione e tensionamento del filo per la lavorazione stabile dell'elettroerosione a filo". National Manufacturing Publications.
- Industrial Hydraulics and Pneumatics. (2021). "Gestione del fluido dielettrico: chiave per la stabilità dell'EDM". Diario della potenza fluida.
- Precision Machining Engineering. (2023). "Impostazioni di alimentazione e servocontrollo nell'elettroerosione a filo". Media PMI.
- Attrezzature e produzione. (2022). "Best practice per l'allineamento e la manutenzione delle macchine per le officine EDM". Gardner Business Media.
- Advanced Materials & Processes. (2023). "Preparazione e fissaggio del pezzo per l'elettroerosione ad alta precisione". ASM Internazionale.